 ENGLISH
Đầu tư máy cắt lai laser – oxy gas: Một máy, hai chế độ
Máy cắt lai laser – oxy gas kết hợp chế độ cắt lai cho thép carbon dày và chế độ laser thuần cho các vật liệu, chiều dày phù hợp trên cùng một hệ thống. Với xưởng có cả đơn hàng tấm mỏng và tấm dày, đây là phương án đáng cân nhắc để mở rộng năng lực gia công và tận dụng thiết bị linh hoạt hơn.
Trước đây để cắt thép dày lên đến 200mm thì chỉ có thể cắt bằng oxy gas, nhưng thời gian mồi lỗ lâu, tốc độ cắt chậm và không cắt được các lỗ nhỏ.
Khi máy cắt laser công suất lớn ra đời đã mở ra một cơ hội lớn khi có thể cắt thép tấm dày và cắt được các chi tiết nhỏ mà oxy gas không cắt được. Tuy nhiên chi phí đầu tư là rất lớn và chi phí tiền điện là rất cao.
Máy cắt lai ra đời đã kết hợp những ưu điểm của cả 2 công nghệ laser và oxy gas trên cùng một máy, cùng một mỏ cắt. Một máy cắt lai với nguồn laser 20kW có khả năng cắt tương đương với máy laser 60kW thậm chí còn vượt trội hơn nhờ tốc độ cắt nhanh hơn, ít nghiêng hơn, tiết kiệm điện hơn và điều quan trọng là chi phí đầu tư thấp hơn máy laser 60kW.
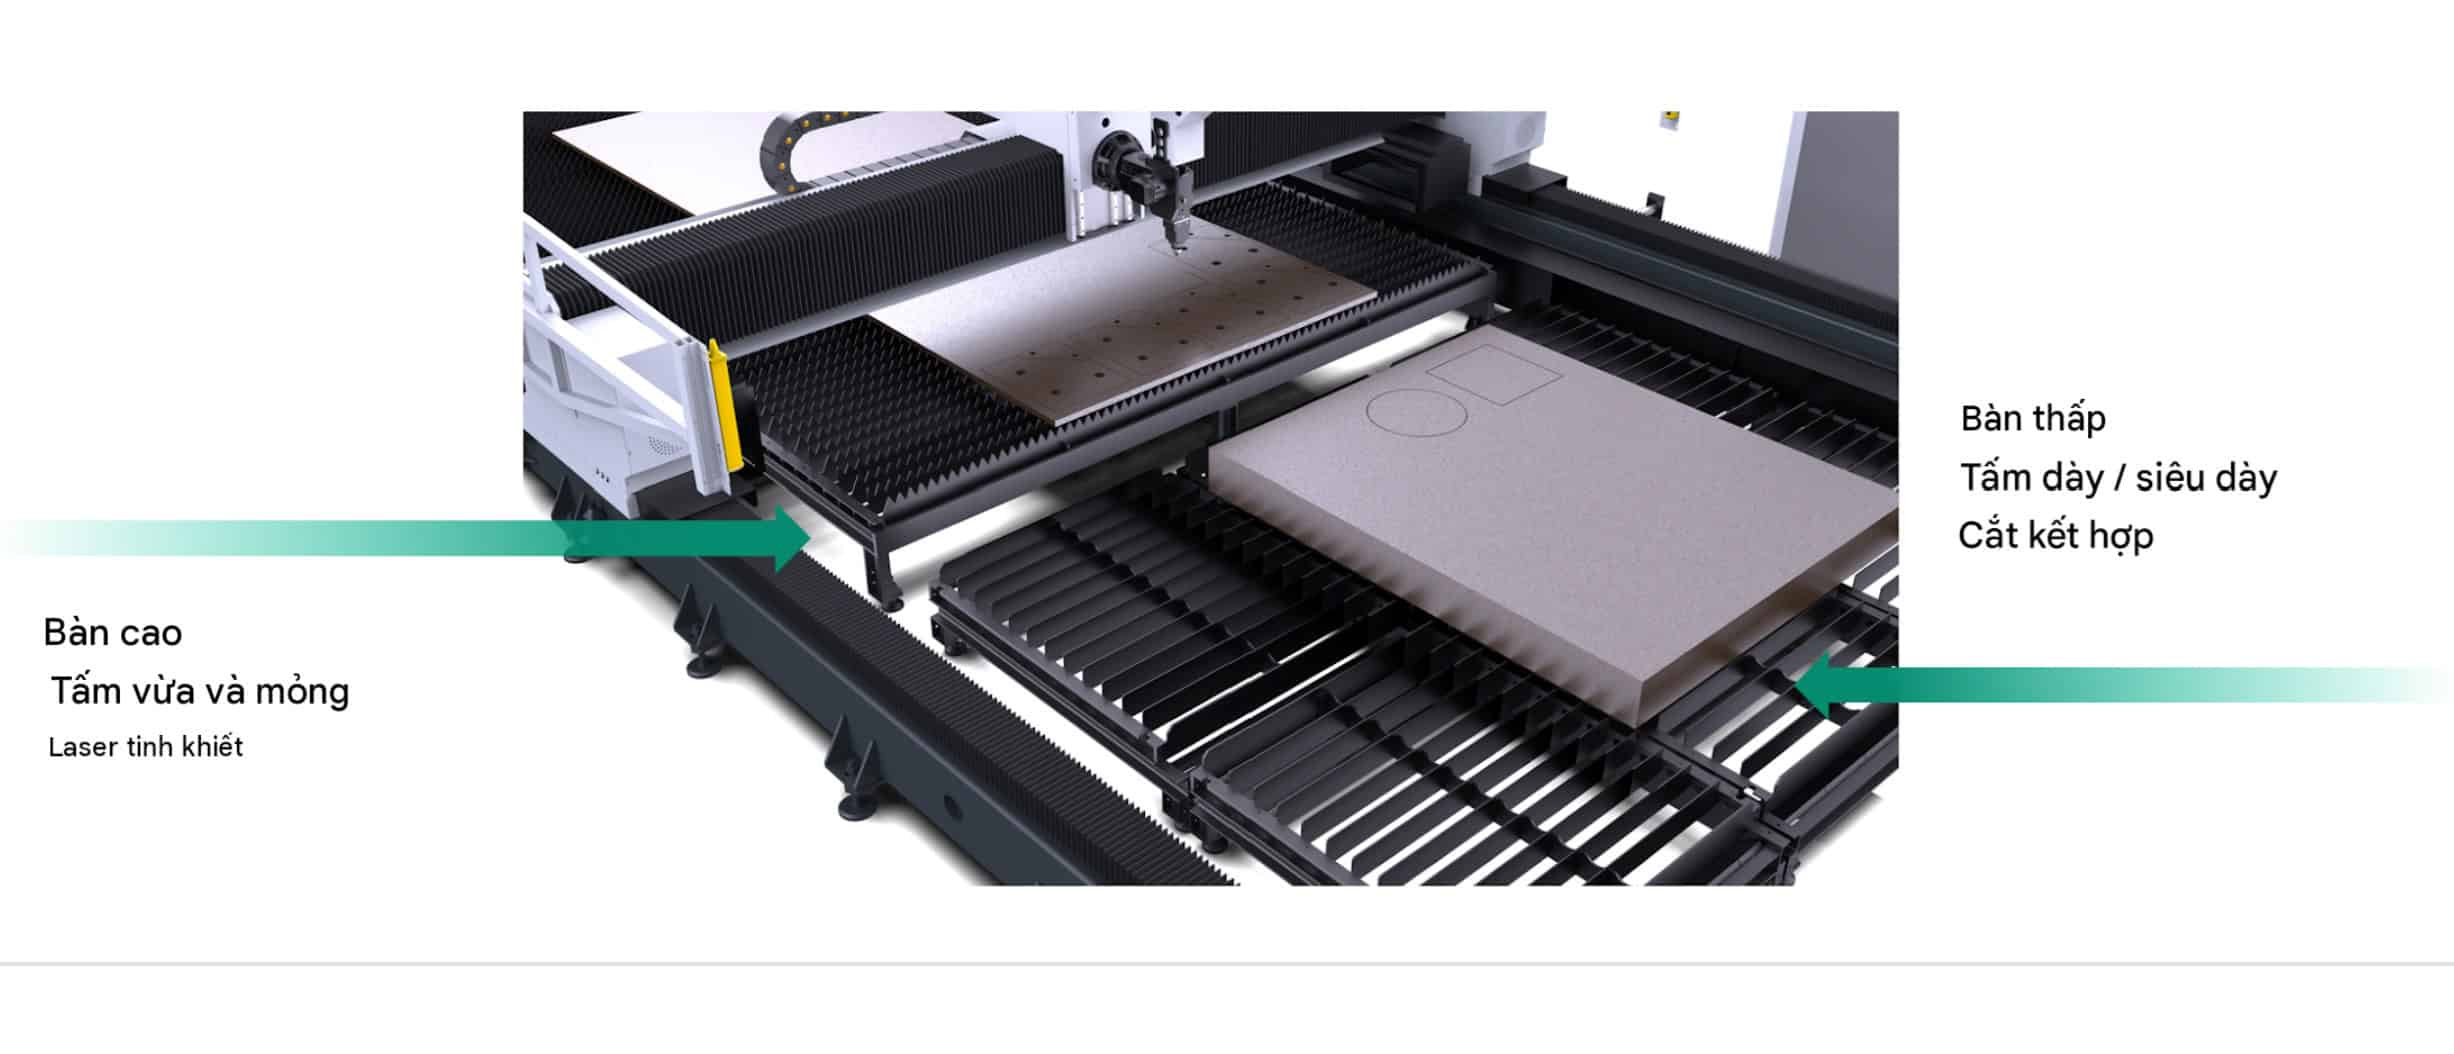
Có thể chuyển đổi nhanh chóng giữa chế độ kết hợp laser-oxy gas và chế độ cắt thuần laser.
Chế độ kết hợp laser-oxy gas
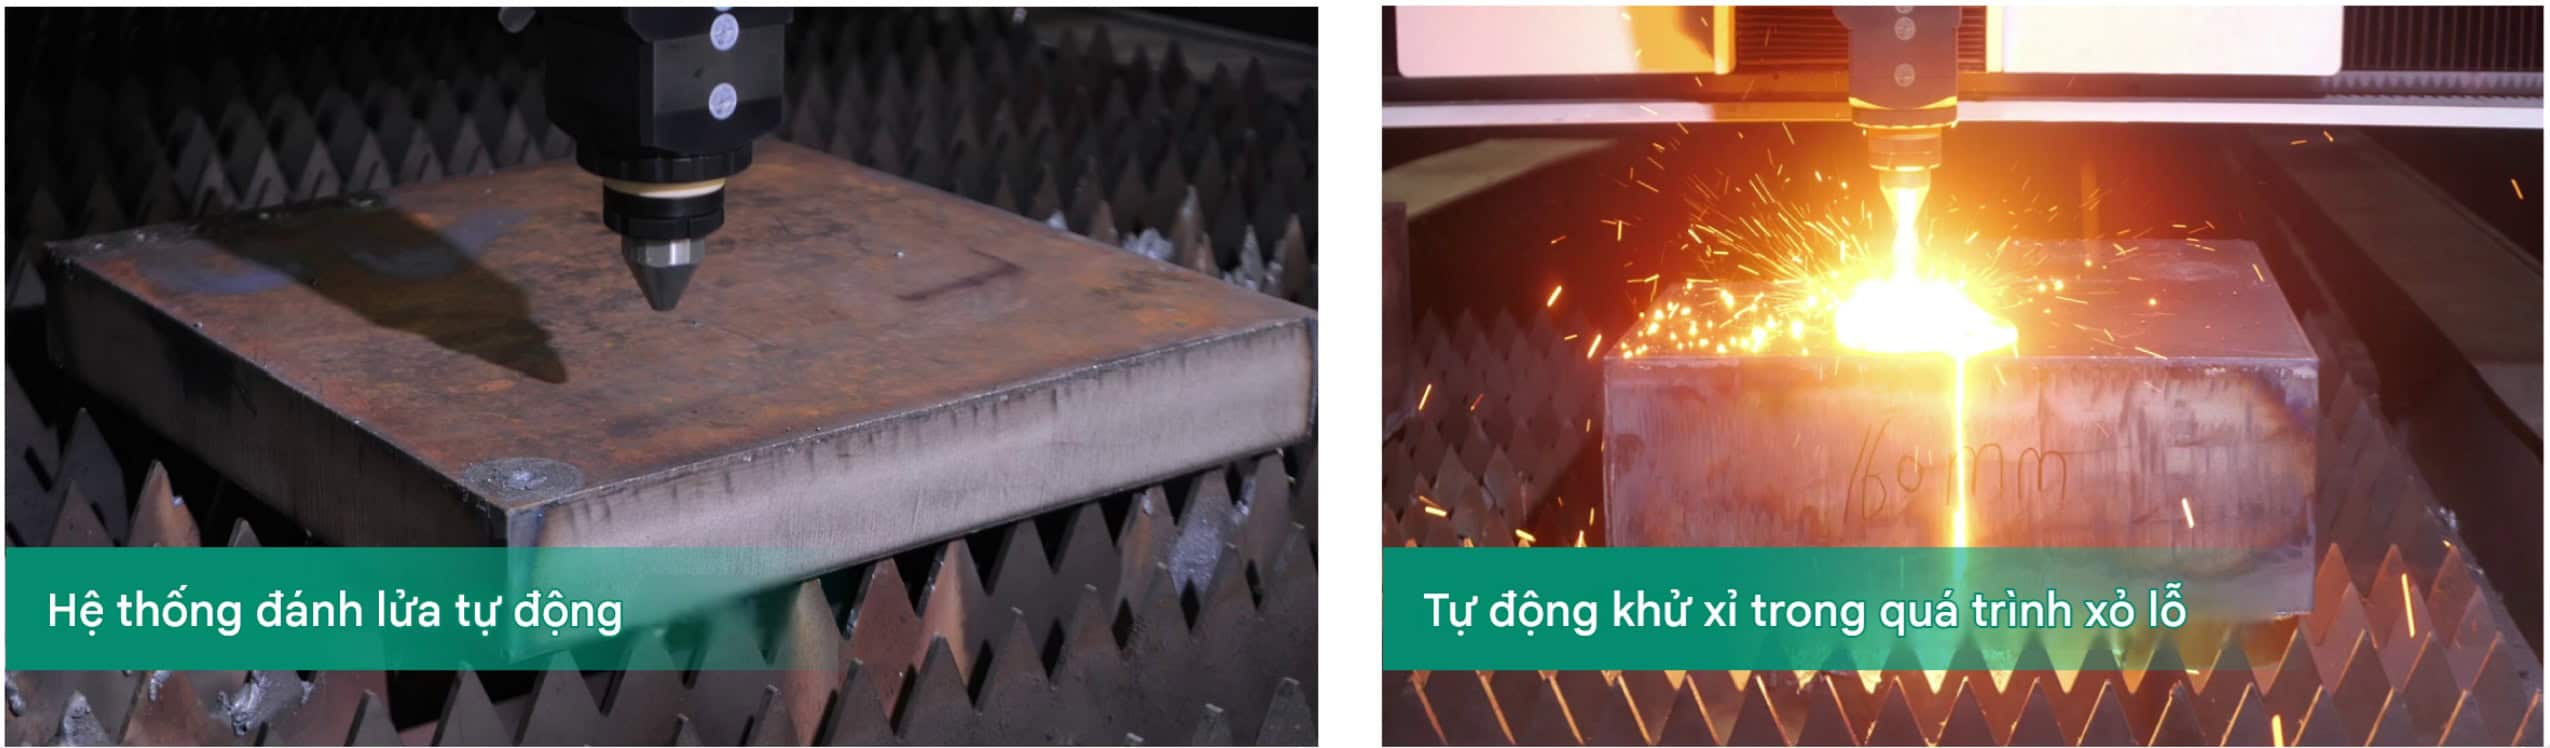
: Tiết kiệm và hiệu quả, phù hợp để cắt các tấm thép carbon siêu dày với chất lượng cao.
Chế độ thuần laser: Đảm bảo hiệu suất và độ chính xác khi gia công các tấm thép có độ dày trung bình và mỏng.
Một máy, hai chế độ: GR-C đáp ứng công việc nào?
Chế độ lai laser – oxy gas cho thép carbon dày
Chế độ lai phối hợp năng lượng laser và quá trình cắt oxy gas, hướng đến gia công thép carbon dày trong các ngành kết cấu thép, đóng tàu và cơ khí nặng.
Máy cắt lai có dải gia công thép carbon đến 200 mm.
Chế độ laser thuần cho nhóm đơn hàng phù hợp
Khi chuyển sang laser thuần, máy có thể phục vụ nhóm công việc tấm mỏng và trung bình. Khả năng gia công thép carbon, inox hoặc nhôm
Nhờ hai chế độ, xưởng có thêm lựa chọn tổ chức sản xuất: xử lý thép carbon dày ở chế độ lai và bố trí các đơn hàng phù hợp ở chế độ laser thuần.
“Một máy, hai chế độ” là khả năng chuyển đổi công nghệ theo từng công việc.
Ba giá trị cần tính khi đầu tư máy cắt lai
1. Phân bổ vốn theo nhu cầu sản xuất
Nếu một hệ thống đáp ứng được phần lớn nhóm đơn hàng mục tiêu, doanh nghiệp có thể cân nhắc phương án đầu tư tập trung thay vì bổ sung thiết bị riêng cho từng nhu cầu.
Nâng cao hiệu quả và giảm chi phí đầu tư: Chỉ với một thiết bị duy nhất, bạn có thể đáp ứng các yêu cầu gia công đa dạng nhờ khả năng cắt vượt trội.
Giá trị cần xem xét gồm chi phí mua máy, mặt bằng, nguồn điện, hệ thống khí và thiết bị phụ trợ. Tổng mức đầu tư phải được so sánh trên các cấu hình có phạm vi cung cấp và yêu cầu nghiệm thu tương đương.
Với xưởng đã có laser hoặc plasma, máy lai cũng có thể đóng vai trò bổ sung năng lực cắt thép carbon dày. Quyết định nên dựa trên sản lượng và mức độ tận dụng thiết bị hiện có.
2. Chủ động hơn với đơn hàng thép dày
Khi công việc được đưa về xưởng và đáp ứng đúng chất lượng, doanh nghiệp có thể giảm phụ thuộc vào lịch gia công bên ngoài, hạn chế luân chuyển phôi và chủ động hơn trong phối hợp cắt, hàn, lắp ráp.
Đồng thời, chế độ laser thuần tạo thêm cơ hội bố trí việc cho máy khi chưa có đơn hàng thép dày.
Lợi ích cần đo bằng số giờ máy làm việc hiệu quả, thời gian giao hàng và chi phí trên mỗi chi tiết đạt yêu cầu.
3. Đánh giá chi phí vận hành và hoàn thiện chi tiết
Điện năng là một phần quan trọng của chi phí vận hành. Tuy nhiên, để so sánh máy lai với laser công suất lớn hoặc oxy gas CNC, cần tính thêm oxy, khí nhiên liệu, vật tư, nhân công và thời gian gia công.
Tương tự, mặt cắt đáp ứng tốt yêu cầu về độ vuông góc, độ nhám và lượng xỉ có thể giảm nhu cầu sửa mép. Mức giảm thực tế cần được kiểm tra trên đúng bản vẽ sản xuất.
Ở bài 2, Sơn Vũ CNC đã phân tích bộ số liệu tham khảo khi cắt thép 100 mm. Khi lập phương án đầu tư, doanh nghiệp nên dùng dữ liệu chạy mẫu và đo vận hành của chính cấu hình đang cân nhắc.
Cắt vát mép: thêm một khả năng cần đưa vào phương án đầu tư
Nhà sản xuất công bố hỗ trợ cắt vát đến ±45° ở các chế độ tương ứng. Với chi tiết cần chuẩn bị mép hàn, khả năng này có thể giúp giảm thao tác chuyển phôi sang công đoạn tạo vát riêng.
Khi đặt cấu hình, cần xác nhận đầu cắt, chiều dày cắt vát, góc vát và phạm vi làm việc được cung cấp. Bài 4 sẽ đi sâu vào ứng dụng cắt vát và những yếu tố cần kiểm tra trước khi nghiệm thu.
Khi nào xưởng nên cân nhắc máy cắt lai laser – oxy gas?
Phương án này đáng đánh giá khi xưởng có các nhu cầu sau:
- Thường xuyên gia công thép carbon dày
- Có thêm đơn hàng phù hợp với chế độ laser thuần để tăng mức tận dụng máy.
- Cần chủ động tiến độ cho kết cấu thép, đóng tàu hoặc cơ khí chế tạo.
- Muốn đánh giá cả cắt thẳng và cắt vát trên một hệ thống phù hợp.
Câu hỏi thường gặp
Máy cắt lai có thay thế được hai máy riêng biệt không?
Có thể thay thế một phần nhu cầu đầu tư hai hệ thống nếu cấu hình đáp ứng đúng danh mục sản phẩm và sản lượng. Một máy hai chế độ thực hiện công việc theo từng chế độ, nên cần tính thêm yêu cầu chạy đồng thời và thời gian chuyển đổi.
Có thể xác định tiền điện tiết kiệm mỗi năm từ công suất laser không?
Ở chế độ cắt lai lượng điện tiêu thụ chưa đến 1/10 so với máy laser 60kW, nên tiền điện tiết kiệm mỗi năm là rất đáng kể.
Tư vấn cấu hình theo đơn hàng của xưởng
Đầu tư thiết bị là quyết định ảnh hưởng đến năng lực nhận đơn và cơ cấu chi phí trong nhiều năm. Một cấu hình phù hợp cần có đủ việc để khai thác, chất lượng ổn định và dịch vụ hỗ trợ đáp ứng sản xuất.
Xưởng của anh/chị đang cắt chiều dày nào nhiều nhất?
Nhắn tin Sơn Vũ CNC với vật liệu, chiều dày, bản vẽ và sản lượng dự kiến để nhận catalogue, trao đổi cấu hình.
Website: www.sonvucnc.com
Sơn Vũ CNC — Chất lượng vững bền, dịch vụ tận tâm.