 ENGLISH
Máy cắt lai Laser – Oxy Gas là gì?
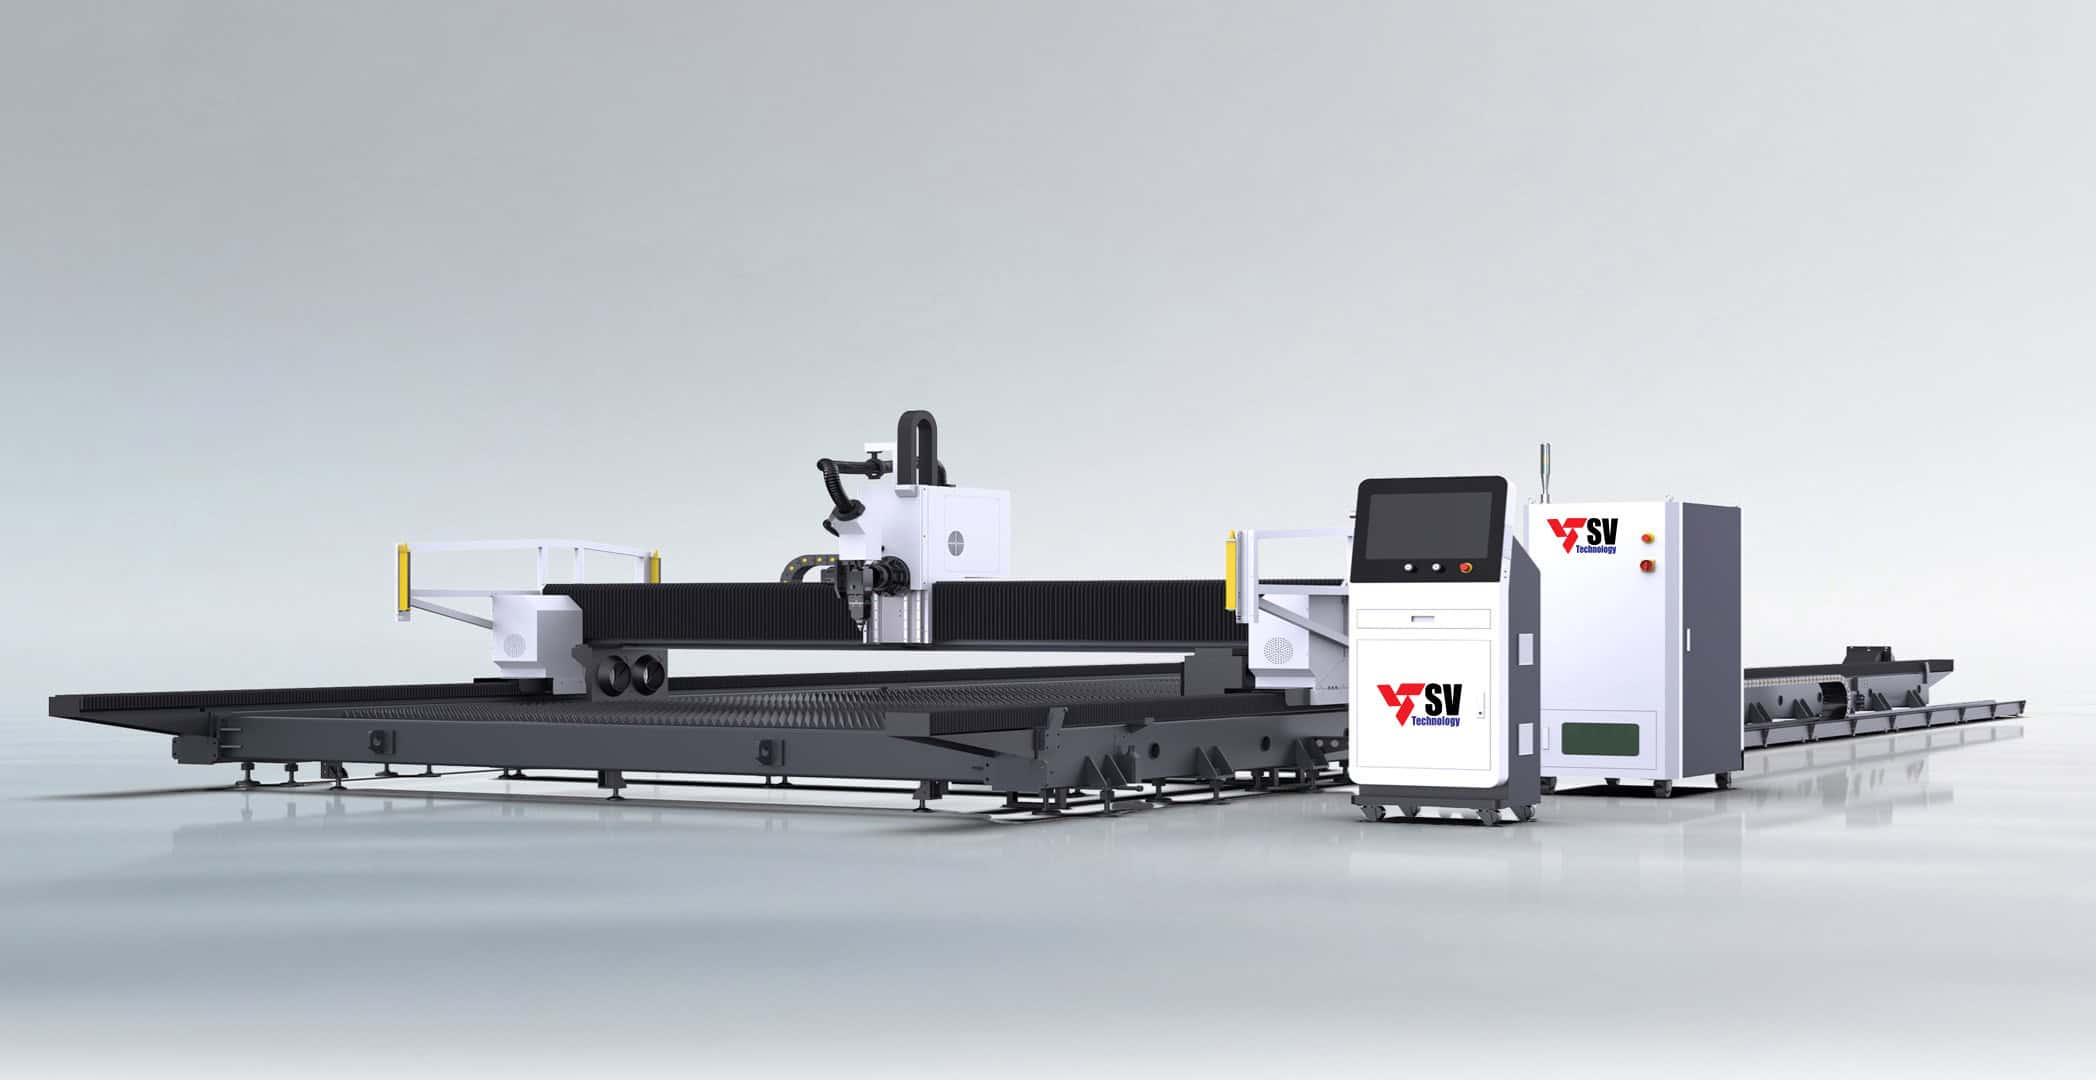
Bài toán cắt thép tấm siêu dày từ 50mm đến trên 100mm xưa nay vẫn luôn làm anh em kết cấu thép và đóng tàu đau đầu giữa 2 lựa chọn:
1. Dùng máy cắt Oxy-gas cnc: Đường cắt đẹp, độ nghiêng vết cắt thấp, nhưng có 2 nhược điểm chí mạng: Một là đục lỗ rất chậm: phải khoan lỗ mồi, thời gian mồi lỗ rất lâu có thể lên đến vài phút, năng suất thấp. Hai là lỗ mồi khá lớn nên không cắt được các lỗ nhỏ hơn độ dày phôi.
2. Lên thẳng máy Laser 40kW – 60kW: Mồi lỗ nhanh nhưng tiền đầu tư máy cực chát, chi phí tiền điện rất cao. Máy cắt Laser 60kW tiêu thụ điện lên đến khoảng 280 kWh!
Để tận dụng ưu điểm của 2 công nghệ Laser và oxy gas, trước đây người ta lắp 1 mỏ cắt laser và 1 mỏ cắt oxy gas trên cùng một máy, nhưng sự phối hợp khá khó khăn và không cắt vát mép được, và công nghệ cắt lai ra đời đã giải quyết được bài toán đó. Chúng ta cùng tìm hiểu về công nghệ này nhé.
Máy cắt lai laser – oxy gas là gì? Nguyên lý và ưu điểm
Máy cắt lai laser – oxy gas là thiết bị CNC kết hợp công nghệ laser fiber và cắt oxy gas để gia công kim loại, đặc biệt là thép carbon dày. Laser hỗ trợ mồi lỗ hoặc bổ sung nhiệt trong quá trình cắt; oxy gas đảm nhận vai trò cắt thép dày. Tùy cấu hình, máy có thể chuyển sang cắt laser thuần và tích hợp cắt vát mép.
Với doanh nghiệp kết cấu thép, đóng tàu và cơ khí nặng, cắt thép tấm dày từ 50 mm đến trên 100 mm không chỉ là bài toán “có cắt được hay không”. Thời gian mồi lỗ, chất lượng mặt cắt và chi phí trên mỗi chi tiết mới quyết định hiệu quả sản xuất.
Công nghệ cắt lai mở ra thêm một phương án đầu tư: kết hợp khả năng hỗ trợ xuyên thủng của laser với năng lực cắt thép dày của oxy gas.
Máy cắt lai laser – oxy gas hoạt động như thế nào?
Trong cắt oxy gas, ngọn lửa đưa vùng cắt đến nhiệt độ bắt cháy. Dòng oxy sau đó phản ứng với sắt trong thép, tạo nhiệt và oxit sắt; dòng khí đẩy sản phẩm phản ứng ra khỏi rãnh cắt.
Nguyên lý hoạt động của máy cắt lai rất thực tế: tận dụng năng lực xuyên thủng của tia laser để mồi lỗ thép dày trong vài giây — thay cho bước nung nóng trước tốn nhiều phút của cắt oxy gas thuần. Ngay sau đó, chế độ cắt oxy gas tiếp quản: phản ứng oxy hóa giữa oxy và thép mới chính là nguồn năng lượng cắt chủ đạo, “ăn” sâu xuống tấm thép.
Máy cắt lai có thể cắt các chi tiết nhỏ, có thể cắt lỗ có đường kính bằng 1/2 độ dày phôi, điều mà cắt oxy gas bình thường không làm được. Ví dụ: Có thể cắt lỗ phí 50mm trên phôi 100mm.
Ba chế độ gia công của máy cắt lai
1. Cắt laser thuần
Laser là nguồn năng lượng chính, kết hợp khí hỗ trợ phù hợp với vật liệu. Chế độ này phục vụ thép tấm, inox hoặc nhôm trong giới hạn công suất và thông số công nghệ của máy.
2. Laser mồi lỗ, oxy gas thực hiện đường cắt
Laser hỗ trợ tạo lỗ xuyên ban đầu. Sau đó, hệ thống chuyển sang cắt oxy gas theo chương trình CNC.
Phương án này hướng đến việc rút ngắn thời gian mồi lỗ khi gia công thép carbon dày, đặc biệt với bản vẽ có nhiều điểm bắt đầu cắt.
3. Laser hỗ trợ đồng thời trong quá trình cắt oxy gas
Sau bước mồi lỗ, laser tiếp tục làm việc ở mức công suất phù hợp để bổ sung năng lượng cho vùng cắt.
Máy cắt lai laser – oxy gas có ưu điểm gì?
- Hỗ trợ tăng năng suất ở công đoạn mồi lỗ: đáng chú ý với chi tiết thép dày có nhiều lỗ hoặc nhiều đường cắt bên trong.
- Linh hoạt giữa các nhóm sản phẩm: chuyển sang laser thuần khi vật liệu và chiều dày phù hợp.
- Thêm lựa chọn thay cho việc chỉ tăng công suất laser: cân nhắc cấu hình theo nhu cầu cắt thép carbon dày thực tế.
- Hỗ trợ chuẩn bị mép hàn: cấu hình có đầu cắt vát phù hợp có thể giảm nhu cầu chuyển phôi sang công đoạn khác.
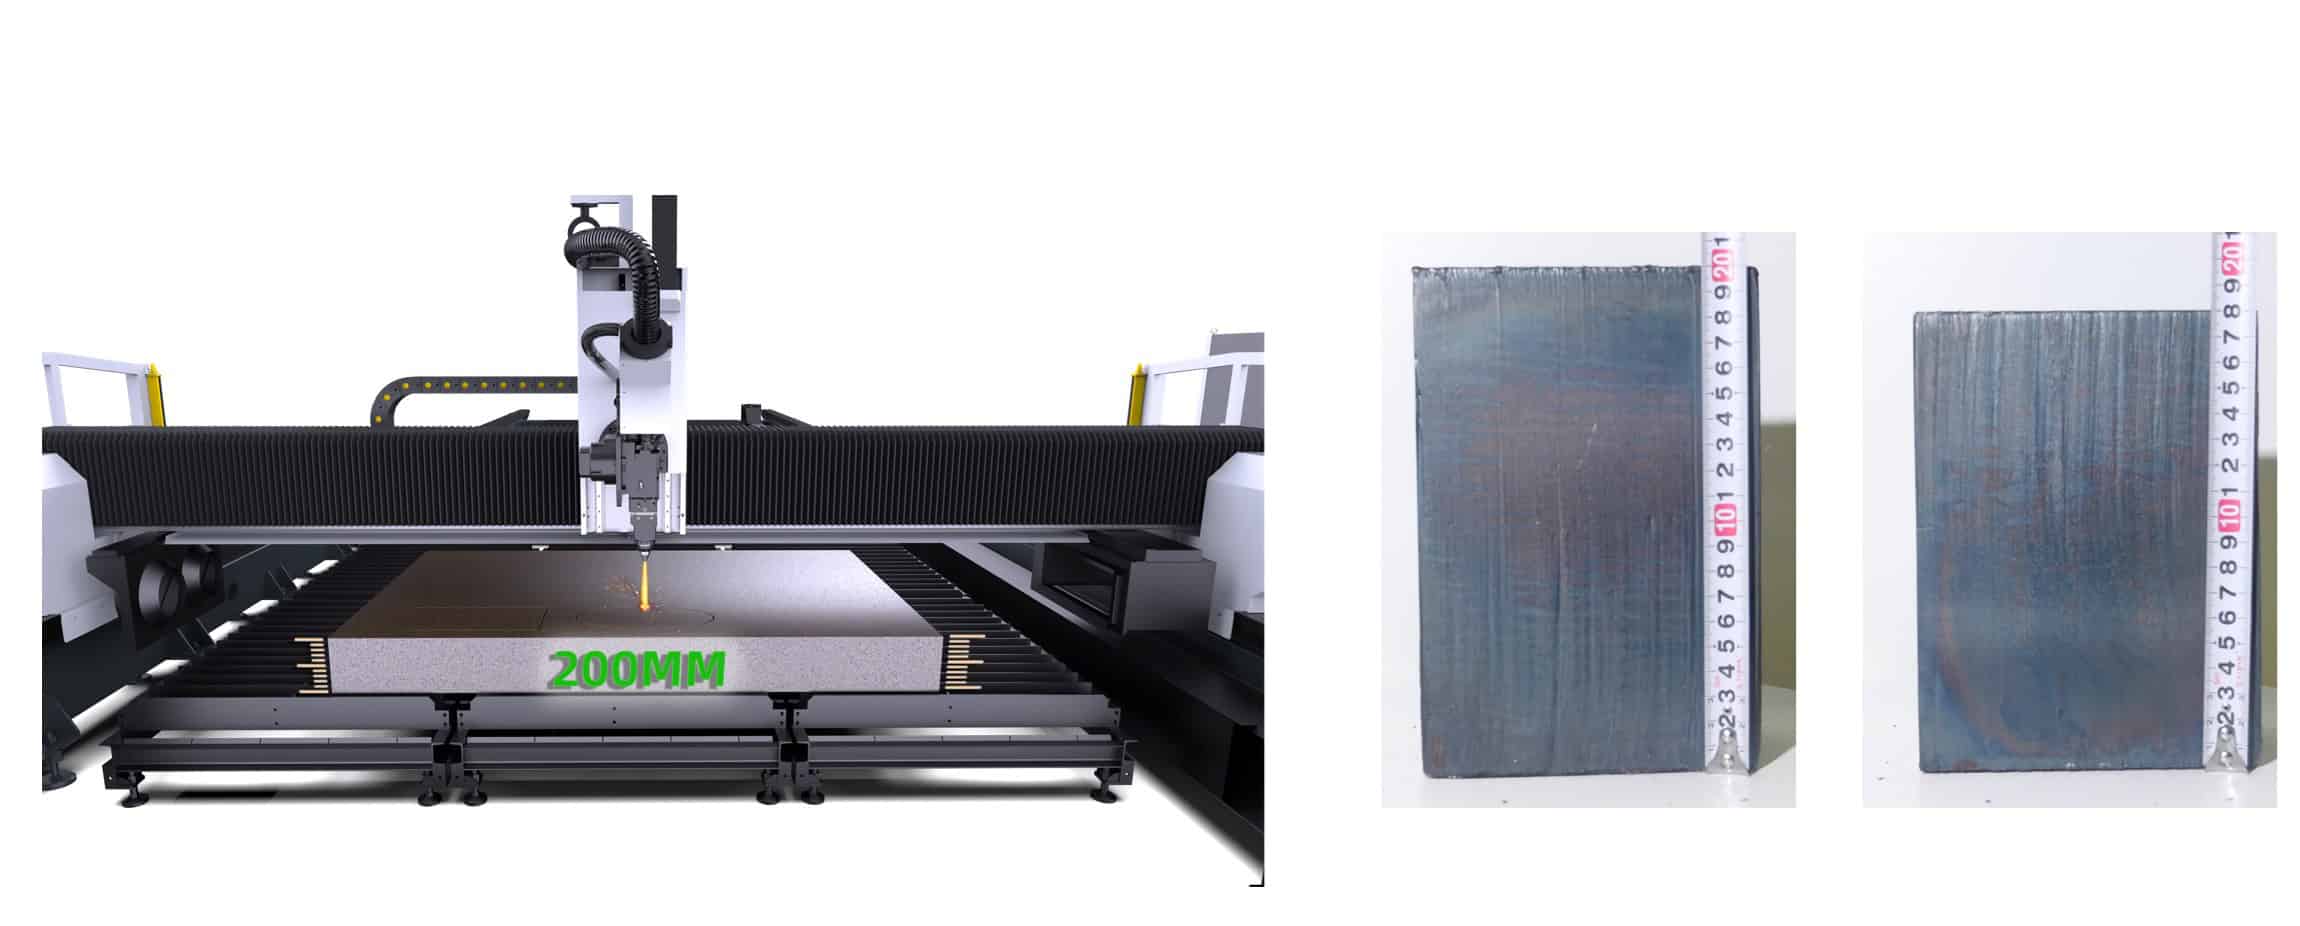
Phương pháp cắt kết hợp laser 6-20kW và oxy gas có thể gia công các tấm thép carbon với độ dày lên đến 200mm mà không cần khoan lỗ mồi hay gia nhiệt trước, mang lại bề mặt cắt thẳng đứng và nhẵn mịn, tiết kiệm chi phí tiền điện.
Phép tính kinh tế thực chiến:
Máy Laser 20kW tiêu thụ điện khoảng 100 kWh. Máy Laser 60kW ngốn tới 280 kWh.
Nhưng máy Hybrid (bản nguồn laser 20kW) khi chạy ở chế độ cắt lai Hybrid chỉ tiêu thụ khoảng 22 kWh điện (Vì ở chế độ cắt lai laser chủ yếu để đục lỗ, sau đó tắt hoặc duy trì ở mức thấp nên không tốn nhiều điện). Tiền điện giảm hàng chục lần mà tốc độ đục lỗ thép 100mm vẫn cực nhanh, không bị nổ lỗ.
Vừa giải quyết tốc độ, vừa tối ưu điện, lại có thể chuyển ngay sang cắt Laser thuần (Laser Mode) khi gặp tôn mỏng. Anh em cần tư vấn đầu tư, liên hệ Sơn Vũ ngay nhé!
Điểm đáng chú ý: công nghệ này không mới về mặt khoa học — nó được nghiên cứu từ thập niên 1990 và đã ứng dụng trong đóng tàu tại Mỹ từ năm 2002. Điều mới là giờ đây nó được đóng gói thành một dòng máy công nghiệp hoàn chỉnh, với chế độ lai và chế độ laser thuần chuyển đổi linh hoạt trên cùng một đầu cắt.
Bài tiếp theo, Sơn Vũ CNC sẽ đặt ba công nghệ: Cắt lai Laser 20kW kết hợp oxy gas, Cắt laser 60kW và Cắt oxy gas lên bàn cân với con số cụ thể trên cùng một tấm thép 100mm.
Sơn Vũ CNC — Chất lượng vững bền, dịch vụ tận tâm.
Nhắn tin để nhận catalogue chi tiết